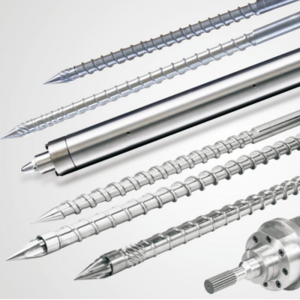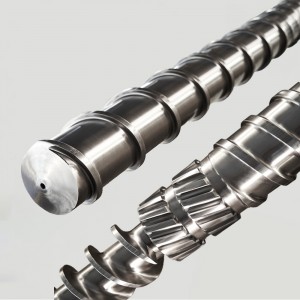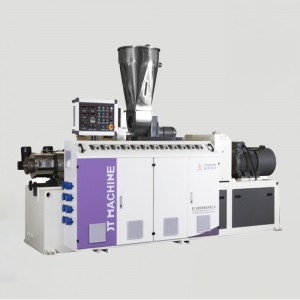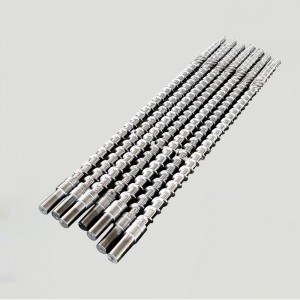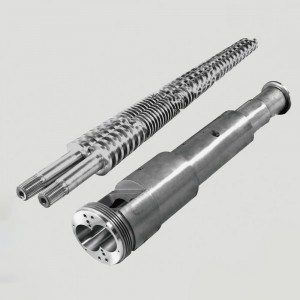
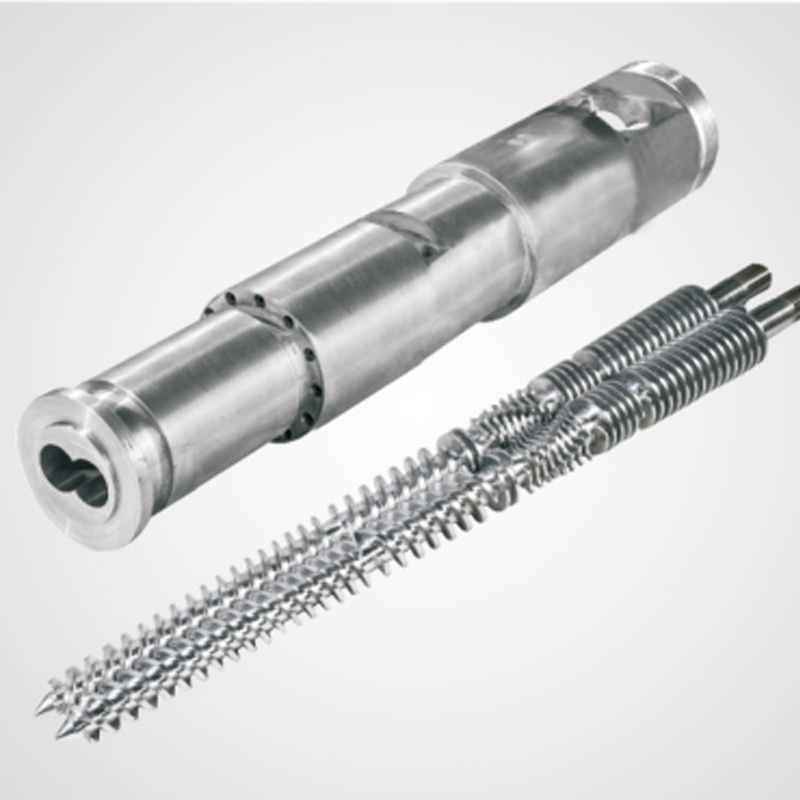


ធុងវីសភ្លោះរាងកោណសម្រាប់កម្រាល SPC
| ម៉ូដែល | |||||||
| ៤៥/៩០ | ៤៥/១០០ | ៥១/១០៥ | ៥៥/១១០ | ៥៨/១២៤ | ៦០/១២៥ | ៦៥/១២០ | ៦៥/១៣២ |
| ៦៨/១៤៣ | ៧៥/១៥០ | ៨០/១៤៣ | ៨០/១៥៦ | ៨០/១៧២ | ៩២/១៨៨ | ១០៥/២១០ | ១១០/២២០ |
១. ភាពរឹងបន្ទាប់ពីរឹង និងបន្សុទ្ធ៖ HB280-320។
2. ភាពរឹងរបស់នីទ្រីត៖ HV920-1000។
3. ជម្រៅស្រោមនីទ្រីត៖ 0.50-0.80mm។
៤. ភាពផុយស្រួយនៃនីទ្រីត៖ តិចជាងថ្នាក់ទី ២។
៥. ភាពរដុបនៃផ្ទៃ៖ Ra ០.៤។
៦. ភាពត្រង់របស់វីស៖ ០,០១៥ មម។
៧. ភាពរឹងរបស់ផ្ទៃស្រោបដោយក្រូមីញ៉ូមបន្ទាប់ពីនីទ្រីត៖ ≥៩០០HV។
៨.ជម្រៅស្រោបក្រូមីញ៉ូម៖ ០,០២៥~០,១០ ម.ម។
៩. ភាពរឹងរបស់យ៉ាន់ស្ព័រ៖ HRC៥០-៦៥។
១០.ជម្រៅយ៉ាន់ស្ព័រ៖ ០,៨~២,០ ម.ម។

ការអនុវត្តធុងវីសក្នុងវិស័យកម្រាលឥដ្ឋ SPC មានទិដ្ឋភាពជាច្រើន៖ ការលាយសម្ភារៈ៖ ធុងវីសគឺជាឧបករណ៍សំខាន់មួយសម្រាប់ផលិតសម្ភារៈដែលត្រូវការសម្រាប់កម្រាលឥដ្ឋ SPC។ វាលាយសម្ភារៈ PVC ជាមួយនឹងសារធាតុបន្ថែមផ្សេងទៀត (ដូចជាសារធាតុប្លាស្ទិក សារធាតុរក្សាលំនឹង។ល។) ដើម្បីបង្កើតជាសម្ភារៈសមាសធាតុដែលត្រូវការសម្រាប់កម្រាលឥដ្ឋ SPC។ ការប្លាស្ទិក៖ ធុងវីសប្រើសីតុណ្ហភាពខ្ពស់ និងកម្លាំងមេកានិចដើម្បីធ្វើប្លាស្ទិកសម្ភារៈ PVC។
តាមរយៈវីសបង្វិល សម្ភារៈ PVC ត្រូវបានកំដៅ និងកូរនៅខាងក្នុងធុង ដើម្បីធ្វើឱ្យវាទន់ និងក្លាយជាប្លាស្ទិកសម្រាប់ការចាក់ផ្សិតជាបន្តបន្ទាប់។ រុញចេញ៖ បន្ទាប់ពីដំណើរការចាក់ប្លាស្ទិក ធុងវីសរុញសម្ភារៈប្លាស្ទិកចេញពីធុង ដោយកែតម្រូវល្បឿនបង្វិល និងសម្ពាធ។ តាមរយៈឧបករណ៍ដូចជាផ្សិត និងឧបករណ៍រំកិលចុច សម្ភារៈត្រូវបានចាក់ផ្សិតទៅជារាងបន្ទះកម្រាល SPC។ សរុបមក ការអនុវត្តធុងវីសក្នុងវិស័យកម្រាល SPC ភាគច្រើនផ្តោតលើការលាយសម្ភារៈ ការចាក់ប្លាស្ទិក និងការរុញចេញ។ វាគឺជាឧបករណ៍សំខាន់ក្នុងការផលិតកម្រាល SPC ដោយធានាថាសម្ភារៈកម្រាលមានប្រសិទ្ធភាព និងគុណភាពដែលត្រូវការ។