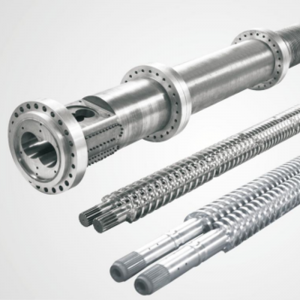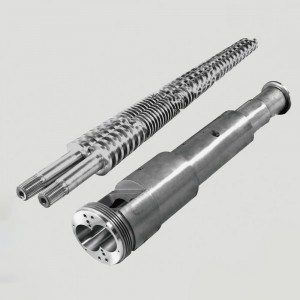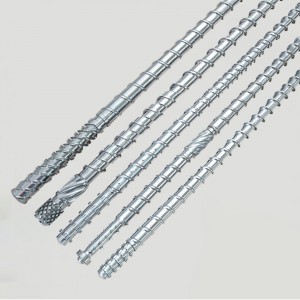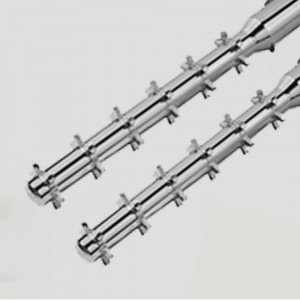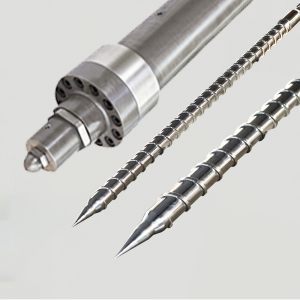
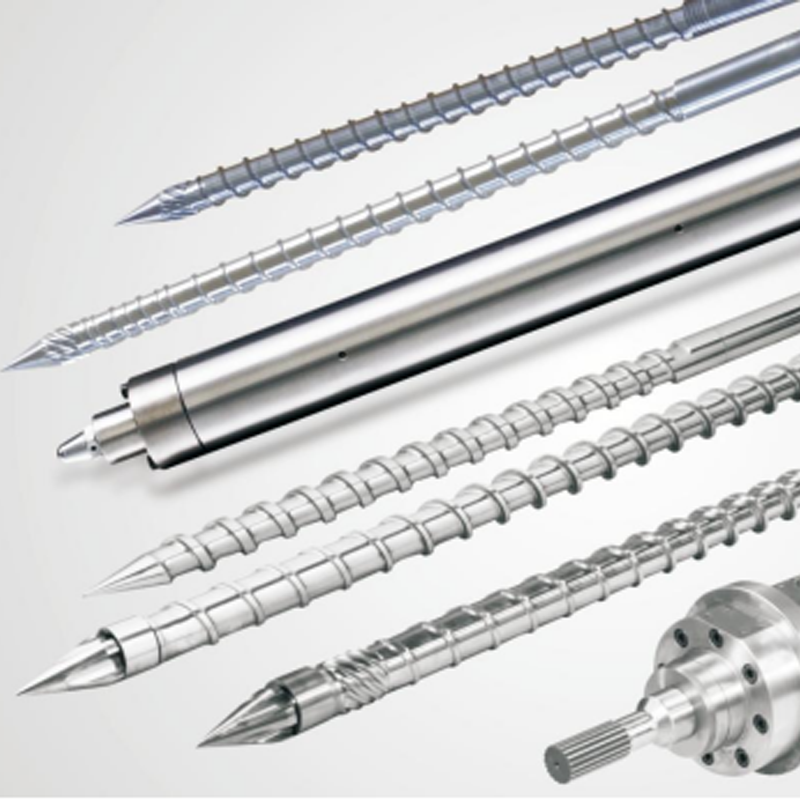


ធុងវីសចាក់ PE PP
១. ភាពរឹងបន្ទាប់ពីការរឹង និងការបន្សុទ្ធ៖ HB280-320
2. ភាពរឹងរបស់នីទ្រីត៖ HV920-1000
៣. ជម្រៅករណីនីទ្រីត៖ ០,៥០-០,៨០ ម.ម
៤. ភាពផុយស្រួយនៃនីទ្រីត៖ តិចជាងថ្នាក់ទី ២
៥. ភាពរដុបនៃផ្ទៃ៖ Ra ០.៤
៦. ភាពត្រង់របស់វីស៖ ០,០១៥ ម.ម
៧. ភាពរឹងរបស់ផ្ទៃស្រោបដោយក្រូមីញ៉ូមបន្ទាប់ពីនីទ្រីត៖ ≥៩០០HV
៨. ជម្រៅស្រោបដោយក្រូមីញ៉ូម៖ ០,០២៥~០,១០ ម.ម
៩. ភាពរឹងរបស់យ៉ាន់ស្ព័រ៖ HRC៥០-៦៥
១០. ជម្រៅយ៉ាន់ស្ព័រ៖ ០,៨~២,០ ម.ម

ធុងវីសរបស់ម៉ាស៊ីនចាក់ផ្សិតដើរតួនាទីយ៉ាងសំខាន់ក្នុងដំណើរការចាក់ផ្សិតនៃសម្ភារៈ PE (ប៉ូលីអេទីឡែន) និង PP (ប៉ូលីប្រូពីលីន)។ ការអនុវត្តរបស់វានៅក្នុងសម្ភារៈទាំងពីរនេះត្រូវបានរាយខាងក្រោម៖ ការរលាយ និងការលាយសម្ភារៈ៖ ធុងវីសឆ្លងកាត់វីសបង្វិល និងតំបន់កំដៅដើម្បីកំដៅ និងបង្ហាប់ភាគល្អិត PE ឬ PP ឱ្យពេញលេញ ដើម្បីរលាយវាទៅជារលាយដែលអាចហូរបាន។ ក្នុងពេលជាមួយគ្នានេះ តំបន់លាយនៅក្នុងធុងវីសអាចលាយសម្ភារៈនៃភាគល្អិតផ្សេងៗគ្នាឱ្យស្មើគ្នា ដើម្បីបំពេញតាមតម្រូវការនៃផលិតផលជាក់លាក់។ សម្ពាធ និងការចាក់៖ ក្រោមសកម្មភាពរបស់ធុងវីស សម្ភារៈ PE ឬ PP ដែលរលាយត្រូវបានចាក់ចូលទៅក្នុងប្រហោងផ្សិត ដើម្បីបង្កើតជារូបរាងផលិតផលដែលចង់បាន។ សម្ពាធ និងល្បឿនចាក់នៃធុងវីសអាចត្រូវបានកែតម្រូវតាមតម្រូវការផលិតផល ដើម្បីធានាគុណភាពនៃផលិតផលចាក់ផ្សិត។ ការគ្រប់គ្រងសីតុណ្ហភាព និងការធ្វើឱ្យត្រជាក់៖
ជាធម្មតា ធុងវីសត្រូវបានបំពាក់ដោយប្រព័ន្ធគ្រប់គ្រងសីតុណ្ហភាព ដើម្បីធានាថាសម្ភារៈរលាយនៅតែមានសីតុណ្ហភាពសមស្រប។ ក្នុងពេលជាមួយគ្នានេះ បន្ទាប់ពីការចាក់ថ្នាំត្រូវបានបញ្ចប់ ផលិតផលត្រូវឆ្លងកាត់ប្រព័ន្ធត្រជាក់ ដើម្បីធ្វើឱ្យសម្ភារៈរឹង និងរក្សារូបរាងរបស់វា។
ការគ្រប់គ្រង និងការត្រួតពិនិត្យដំណើរការចាក់ផ្សិត៖ ធុងវីសជាធម្មតាត្រូវបានបំពាក់ដោយប្រព័ន្ធត្រួតពិនិត្យ និងត្រួតពិនិត្យ ដើម្បីត្រួតពិនិត្យប៉ារ៉ាម៉ែត្រដូចជាសីតុណ្ហភាព សម្ពាធ និងល្បឿនចាក់ និងកែតម្រូវវាតាមតម្រូវការ។ នេះរួមចំណែកដល់គុណភាពផលិតផល និងប្រសិទ្ធភាពផលិតកម្មដែលមានភាពស៊ីសង្វាក់គ្នា។
សរុបមក ធុងវីសរបស់ម៉ាស៊ីនចាក់ផ្សិតដើរតួនាទីយ៉ាងសំខាន់ក្នុងដំណើរការចាក់ផ្សិតនៃសម្ភារៈ PE និង PP ដោយធានាថាវត្ថុធាតុដើមត្រូវបានរលាយ និងលាយបញ្ចូលគ្នាយ៉ាងពេញលេញ ហើយការគ្រប់គ្រងដំណើរការចាក់ផ្សិតយ៉ាងច្បាស់លាស់ត្រូវបានសម្រេច ដើម្បីផលិតផលិតផលចាក់ផ្សិតដែលមានគុណភាពខ្ពស់។